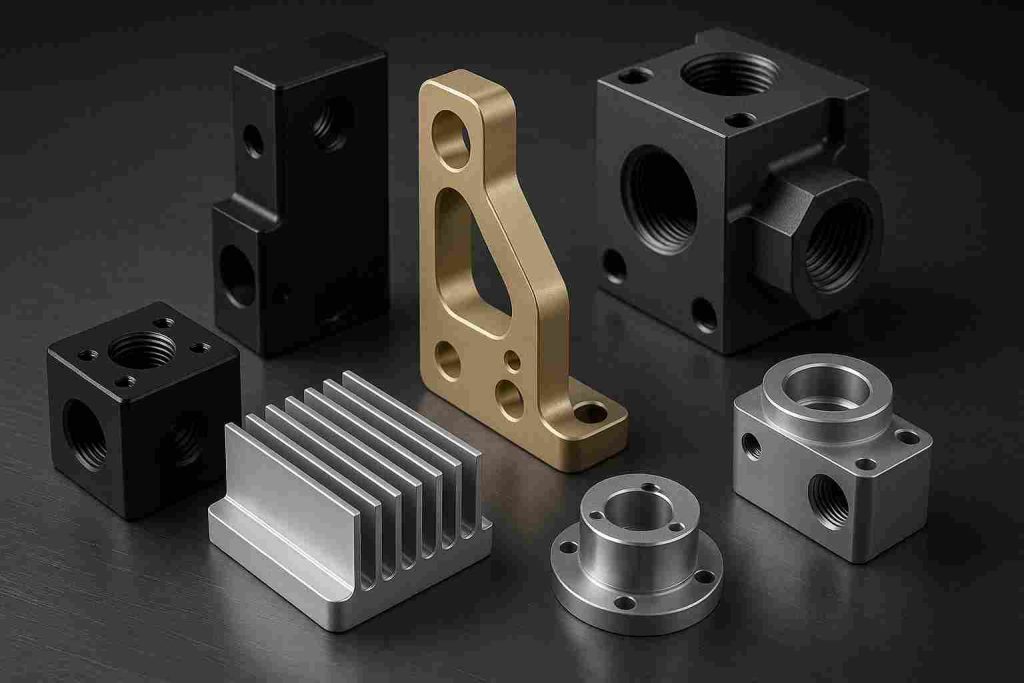

在现代制造业中,铝因其轻质、高强度和优异的热性能而被广泛应用于汽车、航空航天和电子等行业。然而,原铝容易受到腐蚀和表面磨损。 是解决这些问题的重要表面处理方法。本指南详细介绍了阳极氧化的核心原理、完整工艺、主要类型以及在工业应用中的全部价值。
阳极氧化简史
阳极氧化工艺最早出现于 20 世纪初,最初是为了防止海军飞机腐蚀而开发的。铬酸阳极氧化(I 型)是最早出现的类型。随后很快又出现了硫酸阳极氧化(II 型)和硬质阳极氧化(III 型),这标志着该技术的成熟,并使其成为现代工业中不可或缺的表面处理技术。
什么是阳极氧化?
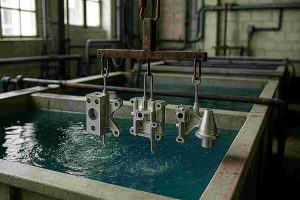
阳极氧化不是一种简单的涂层,而是一种 受控电化学转换过程.在这一过程中,铝制部件可充当 阴极 在酸性电解液中。通过直流电,铝金属表面会转化为一种 "电解质"。 致密氧化铝)层直接从基底生长出来.
核心价值和功能
-
功能转换: 阳极氧化将 软、腐蚀性 在铝表面形成一个 高硬度、耐腐蚀 陶瓷氧化物。
-
附着力: 由于氧化层 由铝基板本身转化而来因此,它可确保极强的分子结合力和卓越的 附着力从而消除了传统饰面常见的涂层剥落风险。
-
申请目的: 它是增强铝表面性能的关键表面处理工艺。 耐磨性、防腐性和绝缘性因此,它对航空航天、汽车和高品质电子产品等高标准行业至关重要。
阳极氧化的工作原理
本节详细介绍了 电化学原理 驱动铝转换和精确 三阶段操作流程 以获得持久的氧化膜。
阳极膜转换机制
该流程的核心依赖于精确的 电化学反应.当铝制部件浸入水中作为 阴极 在温度可控的 酸性电解质应用 直流电 ) 启动受控氧化。这一过程会产生化学反应,将原生金属铝转化为高度有序、致密的氧化铝("氧化铝")。)结构。这种反应机制确保了最终的氧化层是 分子键合 不会剥落。
三阶段流程
为确保最终胶片的质量,操作流程分为三个核心阶段,包括六个精确步骤。
预处理
预处理可形成清洁、均匀的铝基,这对最终氧化膜的附着力和美观一致性至关重要。
- 脱脂: 将表面浸入或喷洒上 弱碱性或中性脱脂剂 以去除油、切削液残留物和有机污染物。
- 冲洗: 多级逆流冲洗 进行,通常使用 去离子水(DI 水)以防止交叉污染。
- 化学/电化学蚀刻和抛光: 蚀刻 去除原生氧化层,以达到 亚光 完成。 电化学抛光 (EP) 以达到高光效果、 镜面.
储罐加工
这是电化学转换的核心阶段,决定了氧化膜的厚度、硬度和多孔结构。
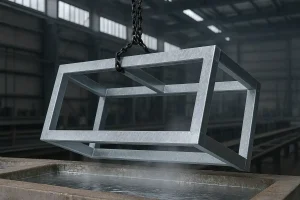
- 电化学氧化(阳极氧化): 将铝浸入电解液中,其中 温度、酸浓度和电流密度 进行控制。应用 直流电源 创建一个高度有序的 多孔氧化铝结构.
治疗后
后处理是最后一道工序,可赋予氧化膜所需的颜色和最终的防腐蚀性能。
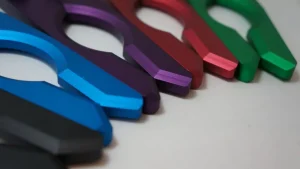
- 染色或着色: (可选步骤)通过浸泡在有机染料溶液 (化学染色),或应用 交流电流 在金属盐电解液 (电解染色).
- 密封: 使用以下方法密封微孔 热水补水密封 或 化学密封.这就将多孔结构转化为无孔结构 水合氧化铝(Al2O3⋅H2O)最大限度地与环境隔离,并提供最终的 耐腐蚀性.
氧化膜类型
阳极膜根据其工艺和性能进行分类,最常见的是按照美国军用标准 (MIL-A-8625) 进行分类。了解这些类型对于选择正确的表面处理至关重要。
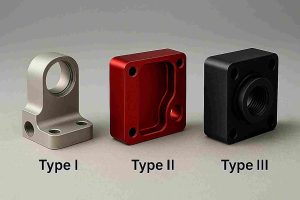
铬酸阳极氧化(I 型)
这是最薄型的薄膜,从 0.5 到 $\text{2.5 \mu m}$ 不等。它使用 铬酸 作为主电解质。其核心优势在于 极薄的外形 和 高疲劳强度它不会对精密零件的尺寸公差产生重大影响。它主要用于 航空应用.
硫酸阳极氧化(II 型)
这是最常见、最广泛使用的类型,厚度适中,为 5 到 $ (text{25 \mu m}$)。它使用 硫酸 并侧重于 美观和基本保护.影片的透明度使其极具 可染使其成为 电子消费品外壳、装饰部件和一般消费品.
硬质阳极氧化(III 型)
它是为最大限度地提供保护而设计的,是最厚的类型,达到 25 至 $ (text{150 \mu m}$。它使用 磺酸 在接近冰点的温度下实现 硬度极高 (维氏硬度通常为 350 至 500),提供 耐磨性是 II 型的数倍.由于薄膜的厚度 公差补偿 必须设计到零件中。它主要用于 军用、液压和高摩擦部件.
主要技术参数比较
磷酸阳极氧化
这是一种特殊的氧化薄膜,厚度约为 1 到 $\text{2 \mu m}$ ,主要用作 预处理底漆 在喷漆或粘接之前,它还能起到保护作用。它的独特之处在于 极强的附着力因此,它非常适合需要后续粘接的铝表面。 航空航天组件.
核心效益
阳极氧化是 B2B 领域最常见的铝饰面,其功能优势远远超出了美观的范畴。
增强腐蚀保护
阳极氧化膜具有化学稳定性和惰性,能有效抵抗潮湿和工业化学品的腐蚀。这种稳定性使密封的阳极氧化部件能轻松通过严格的测试。 ASTM B117 盐雾测试 并提供卓越的 长期投资回报率 在海洋和工业环境中。
表面硬度和耐磨性显著提高
特别是 硬质阳极氧化(III 型),从而显著提高表面耐磨性和抗划伤性。这种薄膜通常能达到 维氏硬度为 350 至 500 HV因此,它是液压阀、活塞和液压泵等高耐用性部件的理想选择。 高摩擦 零件
出色的隔热和热辐射性能
氧化膜是一种 电绝缘体这对于分离电子产品中的导电表面来说是至关重要的。此外,阳极氧化铝(尤其是黑膜)具有很高的 热发射率因此,它非常适合 散热器, LED 外壳和系统需要有效 热管理.
更美观,色彩更多样
阳极氧化处理可使铝吸收各种有机或无机染料,从而实现广泛的 颜色和光泽度他的声音很低沉、 持久 金属漆面 优于大多数传统涂料。
局限性和风险
阳极氧化虽然效果显著,但受到特定材料和工艺的限制,工业买家必须加以考虑。
化学品限制和维护风险
高度耐用的氧化层很容易受到以下因素的破坏 强碱性化学品.这意味着在维护过程中应严格避免使用含有苛性钠甚至小苏打(碳酸氢钠)等普通碱的清洁剂,因为它们会对氧化层造成化学剥离。
工艺公差和缺陷放大
由于涂层的转换性质,阳极氧化不会掩盖潜在的表面缺陷;事实上,挤压线、打磨痕迹或材料的不规则性(如热/冷斑)通常会在阳极氧化过程中出现。 放大.这种现象强调了 "垃圾进,垃圾出 "的规则。此外,要获得始终如一的高质量阳极氧化膜,在很大程度上取决于精确的工艺控制。在硬质阳极氧化(III 型)中,控制膜厚的一个常用准则是 "720 规则",即 720 分钟的加工时间与 1000 平方英寸(0.8 平方英寸)的阳极氧化膜厚度大致相关。) 的表面积,以达到适当的薄膜厚度。
材料兼容性:适用金属与不适用金属
阳极氧化是一种主要用于自然形成氧化层的有色金属的工艺。 虽然基本的电化学原理可应用于多种金属,但它是 最有效和最常用于铝及其合金随后是 钛 和 镁.这些金属天生适合氧化工艺,能产生一层持久的保护膜。最优质的效果通常是通过 6061 和 7075 系列铝合金由于化学成分一致,它们被认为是理想的选择。
不过,该工艺与大多数其他常见的工业金属不兼容。这些金属包括 铁、钢、铜、锌和锡 不能采用传统的硫酸阳极氧化工艺,因为它们会使电解液严重变质,导致工艺失败。此外,铝合金中的 硅片 (与许多铸件一样)或 铜 众所周知,这种材料很难进行阳极氧化处理,通常会导致表面粗糙、灰暗或不均匀。
应用领域
阳极氧化的多功能性使其成为多个高标准行业中不可或缺的表面处理技术。
消费电子产品和配件
广泛用于 智能手机外壳、平板电脑、笔记本电脑机身、相机组件以及高品质电子配件。
航空航天和汽车行业
在航空航天领域、 铬酸阳极氧化(I 型) 保护结构部件免受疲劳开裂。在汽车领域,它被应用于发动机的关键部件,如 液压阀体和活塞.
建筑和消费品
用于 建筑外墙、窗框和室内装饰元素.还可用于高质量 炊具和体育器材.
性能指标比较
阳极氧化与普通涂层的比较
虽然 初期费用 阳极氧化处理的成本可能略高于标准粉末喷涂,但其 长期价值 和 技术性能 使其成为更具成本效益的选择。阳极膜由基板本身转化而来,这意味着它不易受到以下因素的影响 脱皮、起泡或开裂 与表面涂层一样。特别是在 阻力......阳极氧化具有卓越的稳定性,不会因长期日晒而褪色。适用于 要求高的应用 尺寸精确,硬度更高 (, ),以及 分子粘附阳极氧化可提供 耐久性和长期性 这是粉末涂料无法比拟的。
抗腐蚀和防锈
阳极膜可有效防止生锈。作为一种 无源转换层 它从基材中生长出来,可提供卓越的整体保护,防止盐雾和潮湿。
耐用性和使用寿命
它的耐久性极强,在理想条件下可持续数十年,但并非绝对永久。薄膜的 硬度尤其是 即使在要求苛刻的应用中,也能确保较长的使用寿命。
阳极氧化与其他材料:主要材料比较
常见问题(FAQ)
哪些铝合金最适合阳极氧化?
6061 和 7075 系列合金 是理想的选择。硅含量高的合金(如铸件)或铜通常是 难以阳极氧化.
阳极氧化会改变零件尺寸吗?
是的,尺寸会略有增加。 零件厚度增加 约为薄膜厚度的一半.
阳极氧化可以去除吗?
是的,可以拆除。 阳极层可通过以下方法溶解 碱性化学品 例如 氢氧化钠.
阳极膜是否导电?
阳极膜本身是一种电绝缘材料。 如果需要导电性,还可以进行其他表面处理,如 化学转化涂料 必须使用
阳极氧化比粉末喷涂贵吗?
阳极氧化的初始成本可能略高于标准粉末涂料但其 极强的耐磨性 和 抗紫外线 通常会降低长期成本。
结论
阳极氧化是提高铝材价值和性能的关键表面处理工艺。无论是标准阳极氧化还是硬质阳极氧化,它都能提供持久的保护和卓越的功能。为了获得最佳效果,请务必考虑合金类型、薄膜厚度和应用环境。
定制阳极氧化解决方案
如果您对以下方面的申请、费用或特殊合金处理有任何疑问,请联系 硬质阳极氧化 或 标准阳极氧化请立即联系我们的工程团队。 点击此处 以获得 定制阳极氧化解决方案 和报价,确保您的产品在竞争中脱颖而出。